Logiciel de gestion qualité pour l'industrie : que faut-il automatiser ?
Le bon logiciel de gestion qualité peut faire gagner de nombreuses heures à votre équipe chaque semaine. Pensez au temps perdu à saisir deux fois le même résultat de contrôle, à comparer manuellement chaque mesure aux mêmes seuils ou à appeler la production pour prévenir qu'une matière est bloquée, alors que cette information pourrait être transmise automatiquement.
Le recours à l'automatisation ou à l'IA pour gérer la qualité, voire le simple fait de changer de logiciel, est un sujet sensible, à juste titre. Une mauvaise mise en œuvre peut exposer votre entreprise à des risques importants. À l'inverse, une fois que les équipes leur font confiance, des systèmes plus efficaces peuvent changer la donne pour une entreprise en croissance qui doit gérer une hausse exponentielle des volumes de production et des contrôles associés.
Cet article explique :
Pour gagner en efficacité, commencez par les tâches que vos équipes répètent selon une exigence déjà définie. Les cinq tâches ci-dessous concernent aussi bien la réception que la production. Les exemples montrent comment elles se déroulent en pratique.
Un contrôle mal intégré au déroulement du travail est plus facile à oublier. Les équipes doivent retrouver la bonne fiche, la remplir, puis s'assurer que le résultat parvient à la personne qui en a besoin.
L'un des moyens les plus simples de réduire les risques et de gagner en efficacité consiste à éviter cette recherche et cette transmission séparées, en intégrant pleinement la qualité au système. Bonx réunit par exemple les contrôles qualité, la réception, la production et les stocks dans un même outil. Un fabricant de cabines acoustiques de bureau peut ainsi demander aux équipes de réception de vérifier l'aspect, la couleur et la rectitude des composants en aluminium avant de terminer la réception.
Dans Bonx, les contrôles définis pour un article apparaissent dans la procédure de réception. Les formulaires des étapes de production peuvent comprendre des contrôles par mesure ou par comptage, des fichiers et la déclaration de défauts. Vous pouvez aussi créer une fiche de contrôle qualité distincte lorsque l'inspection nécessite sa propre séquence ou une transmission à l'équipe qualité.
Les champs obligatoires empêchent un opérateur de poursuivre sans avoir renseigné un résultat, et les étapes obligatoires permettent de faire respecter l'ordre des opérations. Dans une procédure de réception Bonx configurée à cet effet, la réception ne peut par exemple pas être clôturée tant que le contrôle qualité ou la mise en stock reste à effectuer. En production, les opérateurs réalisent le contrôle pendant l'opération concernée, l'un des cas où les fonctions de l'ERP et du MES se recoupent.
Enregistrer un résultat une seule fois fait gagner du temps. Mais le saisir à partir d'un afficheur laisse toujours place à une erreur de chiffre ou de virgule. Lorsque l'équipement de mesure peut transmettre directement la valeur, vous pouvez supprimer cette saisie.
Prenons un exemple concret. Chez un producteur de salaisons réparti sur deux sites, les équipes vérifiaient la température des camions à quai, notaient les valeurs sur les bons de livraison, puis les ressaisissaient. La mesure était déjà effectuée au bon moment, alors qu'il était encore possible de refuser la livraison. L'enregistrement pendant la réception permettrait d'éviter la seconde saisie ; une connexion à un équipement compatible pourrait même supprimer la transcription. Avec Bonx, l'entreprise a pu mettre en place ces deux possibilités.
Bonx permet en effet de récupérer directement les mesures de balances compatibles connectées par liaison série, dans des formulaires de tâches de stock configurés à cet effet. L'opérateur connecte la balance et clique sur Mesurer pour récupérer la quantité mesurée et l'identifiant de la mesure. Lors de l'enregistrement de la tâche, cet identifiant est conservé avec le lot. Il n'est plus nécessaire de recopier le nombre affiché sur la balance.
Une fois le résultat enregistré, le logiciel peut effectuer la comparaison répétitive avec les spécifications. Cela peut réduire considérablement le temps de vérification, même lorsque la mesure nécessite toujours l'intervention d'un opérateur.
Autre exemple : un responsable qualité britannique dans la fabrication d'emballages métalliques nous a expliqué qu'il passait deux à trois heures chaque matin à vérifier 30 à 60 ordres de fabrication par rapport aux seuils des spécifications. Les opérateurs avaient déjà consigné les mesures et les contrôles visuels sur papier. Mais pour analyser les tendances, il fallait ressaisir ces résultats dans Excel ou Minitab.
Dans Bonx, les plages de tolérance indiquent si une mesure saisie se situe dans l'intervalle configuré. Le responsable qualité peut consulter les résultats sans devoir d'abord rassembler et retranscrire les fiches papier.
Pour les contrôles par échantillonnage, Bonx prend en charge les paramètres de niveau de qualité acceptable (NQA, ou AQL) et évalue séparément les catégories de défauts critiques, majeurs et mineurs. L'opérateur voit si chaque catégorie satisfait aux critères d'acceptation. Un nombre acceptable de défauts mineurs ne peut donc pas compenser un échec dans une catégorie plus grave.
Bonx peut ainsi vérifier les résultats par rapport aux seuils définis, une tâche qui se prête particulièrement bien à la réduction du travail manuel. Votre équipe qualité reste responsable des décisions : modifier ces seuils ou accepter une matière hors spécifications lui revient toujours.
La production et la logistique doivent connaître les quantités qu'elles peuvent utiliser, y compris lorsque des lots attendent un contrôle ou qu'une matière a échoué à une vérification. Un logiciel de gestion des non-conformités doit répercuter les rejets dans les quantités disponibles en stock, pour que l'équipe qualité n'ait pas à prévenir séparément les autres équipes.
Un fabricant de cabines et de panneaux nous a décrit ce problème lors de son évaluation de Bonx. Les opérateurs pouvaient scanner un QR code pour signaler une non-conformité, mais ce signalement ne déclenchait pas automatiquement de suivi. Une feuille jaune identifiait une cabine en quarantaine dans l'atelier. La logistique n'avait toutefois aucune trace du blocage, à moins que quelqu'un ne l'en informe.
Dans Bonx, déclarer un défaut avec un type et une quantité transfère cette quantité vers un emplacement de stock non-qualité. Elle devient alors indisponible pour les ordres de fabrication. Le planificateur voit ainsi la quantité réellement disponible pour la production. Les résultats du contrôle restent associés à l'étape concernée, et la fiche opérationnelle correspondante fournit le contexte : article, lot et opérateur.
Les équipes peuvent suivre le traitement des défauts à travers les statuts à réparer, réparé ou irréparable, pendant que l'équipe qualité évalue le traitement autorisé.
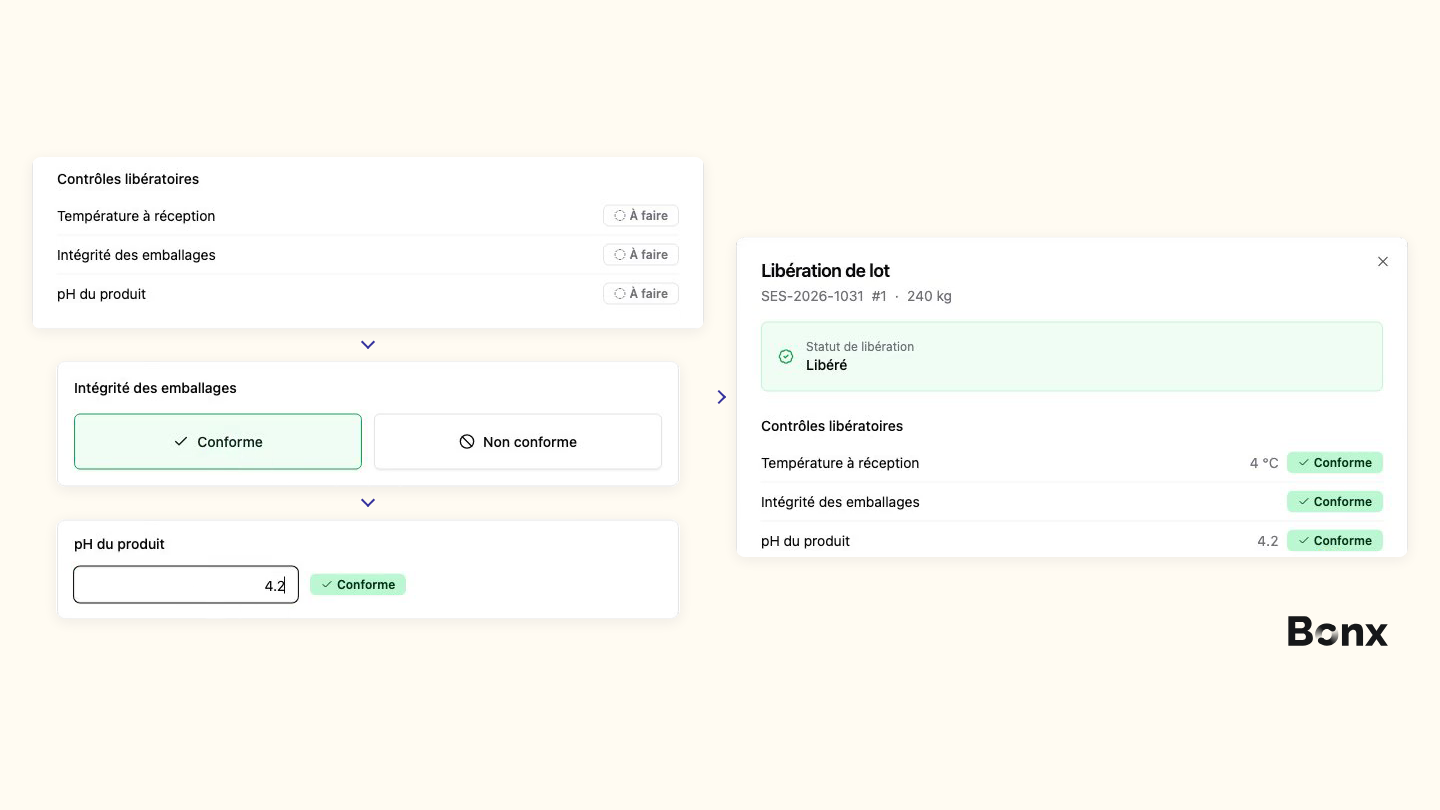
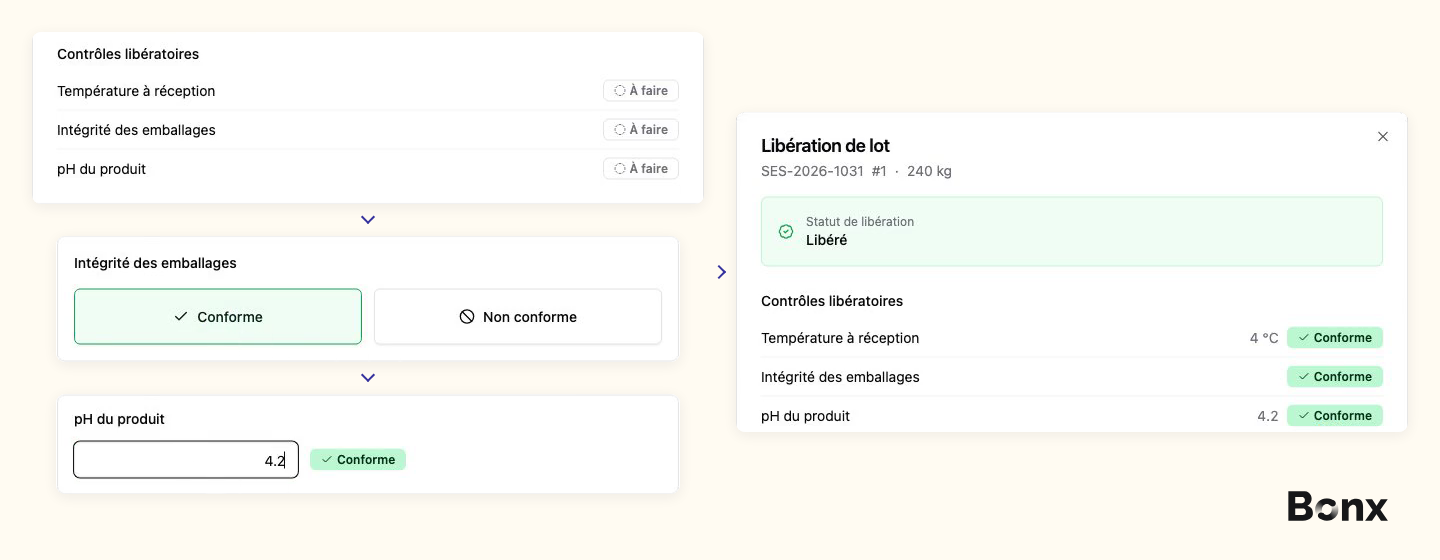
Bonx peut aussi maintenir un lot indisponible pour la production ou l'expédition tant que les contrôles libératoires configurés ne sont pas conformes. Un article peut par exemple nécessiter un contrôle du pH avant libération. Une fois que l'opérateur enregistre un résultat conforme et que tous les contrôles requis sont conformes, le lot est libéré pour utilisation.
Pour une entreprise répartie sur plusieurs sites, des rapports partagés évitent aussi une série d'appels et un travail de consolidation. Chez Résilience, un réseau de 80 ateliers textiles indépendants, les opérateurs signalent les non-conformités dans un formulaire Bonx structuré. L'équipe centrale à Roubaix peut voir un problème signalé à Bordeaux avant qu'il ne compromette une livraison.
Dans l'idéal, retrouver et examiner les données qualité lors d'une investigation devrait être rapide et simple, afin de limiter les risques. S'il faut éplucher des fiches et des dossiers papier, ce sera tout l'inverse.
Bonx conserve un historique champ par champ des fiches opérationnelles et des données de référence : qui a modifié quoi, et quand. Les changements de statut et les commentaires restent associés à la fiche concernée. Un responsable qualité peut ainsi consulter le contrôle d'une étape de production, suivre le lot concerné dans les fiches opérationnelles et vérifier le mouvement de stock de la quantité défectueuse, en quelques minutes.
La traçabilité amont et aval permet d'identifier les matières utilisées dans un lot, ainsi que les productions ou les expéditions qui lui sont liées. L'équipe peut s'appuyer sur cet historique pour définir le périmètre d'une investigation, voire utiliser Bonx pour l'aider à la mener.
Remplir un champ obligatoire, obtenir un résultat dans les tolérances et autoriser l'utilisation d'une matière sont des tâches très différentes, avec des niveaux de risque très différents. Il est essentiel de définir les décisions qui relèvent de votre équipe qualité en parallèle des tâches que vous choisissez d'automatiser.
Désignez un responsable qualité pour accepter une matière hors spécifications, approuver une gamme de retouche, modifier un seuil d'acceptation ou décider de contrôles supplémentaires. Le logiciel peut organiser les éléments nécessaires à la décision et faire respecter un processus de validation défini. La personne qui décide évalue le risque.
Un ordre de fabrication peut être terminé alors que les produits attendent encore une validation qualité, notamment lorsque les analyses prennent plus de temps que la fabrication. Définissez qui effectue les contrôles et qui autorise la libération. Un résultat hors tolérances peut nécessiter une investigation, de nouvelles analyses, l'accord du client ou une dérogation documentée avant que la matière puisse être utilisée. La personne compétente doit pouvoir adapter le logiciel lorsque les processus évoluent ou lorsque des procédures différentes s'appliquent selon les cas.
La récupération directe des mesures dépend elle aussi des choix de l'équipe qualité. L'étalonnage des instruments, les méthodes d'échantillonnage et la pertinence d'une mesure pour le contrôle restent de sa responsabilité.
Un logiciel peut faciliter considérablement une investigation en réunissant les résultats des contrôles, les données de production et les défauts précédents. Votre équipe qualité peut utiliser ces éléments pour repérer des récurrences, tester les causes possibles et décider des changements nécessaires.
Un logiciel spécialisé dans les actions correctives et préventives (CAPA) peut notamment aider à attribuer les actions à des responsables, suivre les échéances, conserver les justificatifs et planifier les vérifications de l'efficacité des changements. Le responsable de l'investigation examine ces conclusions et décide si elle peut être clôturée.
Les données de contrôle, de défaut, de production et de stock de Bonx fournissent les éléments opérationnels nécessaires à ce travail. Si vous avez besoin d'un processus CAPA formalisé, évaluez aussi la façon dont le logiciel gère le suivi des investigations, les revues d'efficacité et les validations de clôture.
Choisissez en fonction du travail que votre équipe qualité doit gérer. Lorsque les opérateurs contrôlent à la réception et pendant la production, et que les défauts doivent modifier les stocks disponibles, il est utile de gérer ces processus au plus près de l'ERP. La force de Bonx tient précisément au lien entre les plans de contrôle, les inspections aux étapes de production, les déclarations de défauts et les emplacements non-qualité, d'une part, et les opérations en cours, d'autre part.
Un QMS spécialisé peut être plus adapté lorsque le besoin principal concerne les CAPA formalisées, la gestion documentaire, les investigations sur la qualité des fournisseurs ou la gestion des formations. La maîtrise statistique des procédés (MSP, ou SPC) peut aussi justifier un outil spécialisé si votre équipe a besoin d'analyses de capabilité et de rapports clients qui vont au-delà du contrôle lui-même.
Si vous avez besoin des deux, définissez quel système centralise le résultat du contrôle, qui autorise la libération et comment cette décision est transmise à la planification et à la logistique. Sinon, le responsable qualité risque de devoir transmettre lui-même les informations entre les outils, précisément le type d'effort manuel qui peut être évité.
Pour votre premier projet d'automatisation, choisissez un contrôle que votre équipe répète déjà. Identifiez où le résultat peut être enregistré directement, quelles comparaisons et quels mouvements de stock doivent suivre, et dans quels cas une personne doit évaluer une exception.
Vous voulez voir comment Bonx pourrait accompagner vos processus qualité et l'ensemble de votre activité industrielle ? Échangez avec notre équipe commerciale pour organiser une démonstration personnalisée, adaptée au fonctionnement de votre entreprise.


Contactez-nous
C’est aussi ce qui nous a poussés à créer Bonx, l’ERP industriel natif IA.