“Bonx è la base della nostra fabbrica completamente automatizzata.”
Romain Adamowicz
CEO di SomethingAdded

Gestione della produzione e MES

Il ciclo di ogni ordine di produzione in postazione, su smartphone o PDA, con lettori di codici a barre, bilance ed etichettatrici.
Reparto connesso
Avanzamento degli ordini, tempi e dati macchina in tempo reale, senza un MES separato.
Avanzamento della produzione (MES)
Ogni lotto prodotto conserva i suoi lotti di materiale, i suoi controlli e l'operatore di ogni fase.
Tracciabilità
Conteggi e misure nella fase prevista del ciclo, con campionamento AQL.
Controlli qualità
I componenti e le fasi di ogni prodotto, per produrre su magazzino, su commessa o in conto lavoro.
Distinte base e cicli
La capacità dei centri di lavoro e una pianificazione a capacità finita, su un Gantt per centro.
Schedulazione e capacitàMES
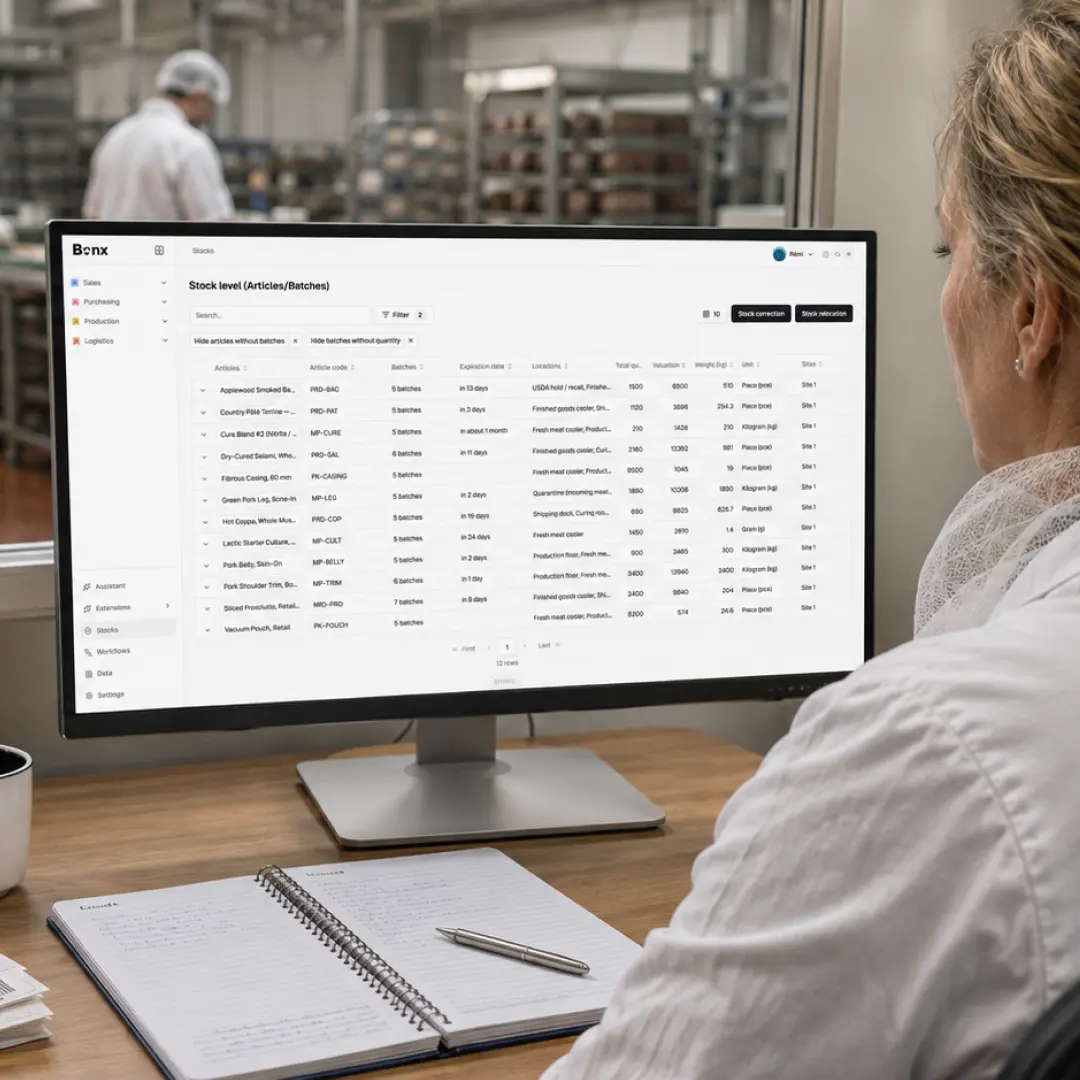
L'operatore trova nella sua postazione la coda degli ordini da produrre e le istruzioni di ogni fase, nell'ordine del ciclo. Lettori di codici a barre, PDA, bilance ed etichettatrici sono collegati a Bonx: scansiona, pesa ed etichetta senza reinserire nulla.
Lo schermo della postazione mostra gli ordini da produrre, nell'ordine della pianificazione.
Ogni fase mostra le sue istruzioni e le sue foto. Una temperatura o una quota inserita viene confrontata subito con l'intervallo previsto.
Bonx rifiuta un lotto che non è da prelevare, non ancora rilasciato, esaurito o fuori dalle ubicazioni consentite.
Il tempo di ogni operatore viene cronometrato durante la fase o dichiarato a mano, e ognuno lavora sulle postazioni per cui è formato.
MES
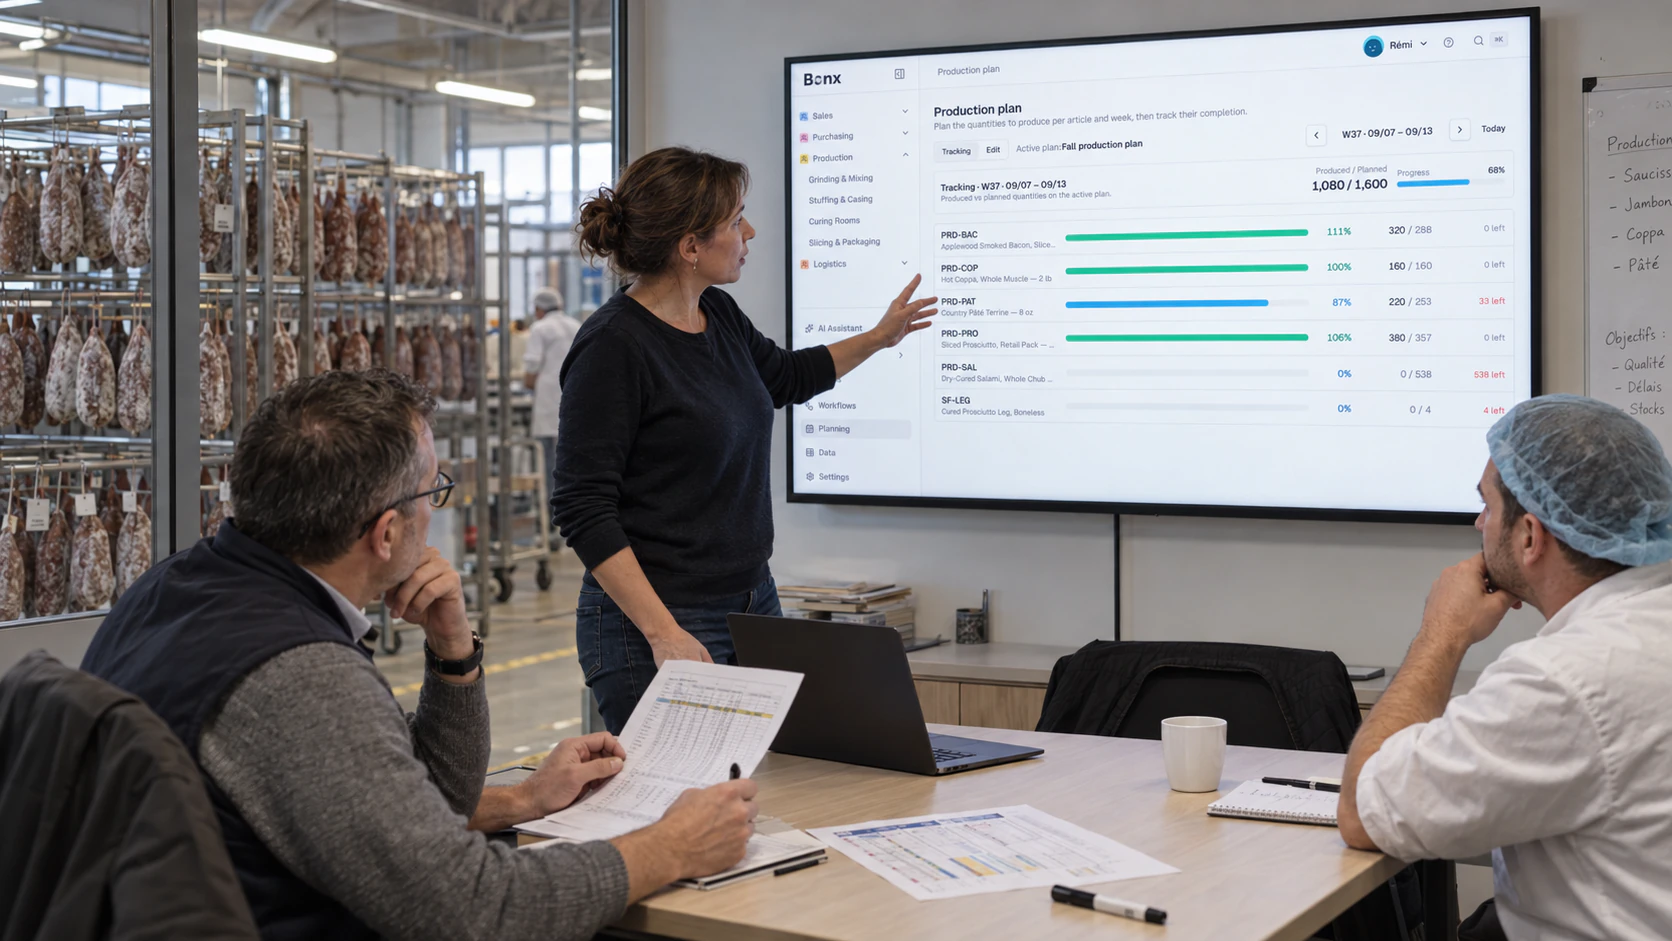
Bonx aggiorna l'avanzamento dell'ordine, il magazzino e la cronologia del lotto a ogni dichiarazione di reparto e a ogni dato macchina. La direzione vede a che punto è la produzione senza andare in reparto, e senza un sistema separato da sincronizzare con l'ERP.
Ordini in corso, bloccati o in ritardo, il carico di ogni reparto e l'efficienza: i tempi reali confrontati con i tempi standard.
Bonx comunica con le tue macchine in OPC UA, TCP/IP, seriale (RS-232, RS-485) o MQTT. I loro parametri e risultati si aggiungono alla cronologia del lotto.
Un allarme arriva in Bonx, sull'ordine e sulla postazione interessati.
Un relay installato in stabilimento comunica con Bonx tramite messaggi cifrati (TLS) e firmati. Il browser non accede mai direttamente alle macchine.
MES
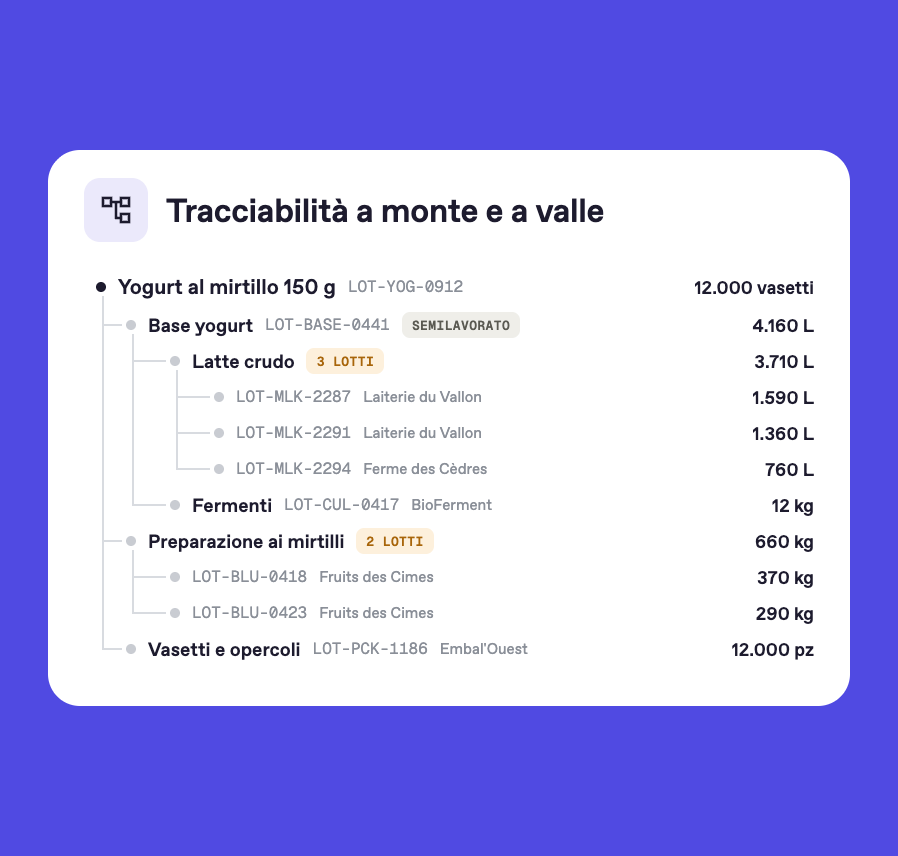
Bonx registra i lotti consumati, le pesate, i controlli e le fasi nel momento in cui avvengono, con operatore, orario ed esito. Durante un audit o un reclamo, la cronologia è già pronta.
I lotti di materiale prenotati o prelevati per l'ordine vengono collegati al lotto prodotto.
Da un prodotto finito risali ai lotti di materiale. Da un lotto di materiale ritrovi i clienti a cui è stato consegnato.
Controlli, pesate e rilascio restano visibili sul lotto, giorno per giorno.
MES
Aggiungi i piani di controllo alle fasi del ciclo. L'operatore esegue il controllo nel momento previsto, senza moduli separati, e Bonx dà l'esito.
Un punto di controllo conta i difetti per gravità o misura una quota con le sue tolleranze.
Bonx calcola la dimensione del campione e le soglie di accettazione in base alla quantità da controllare.
Un difetto registrato sposta i prodotti in un'ubicazione di non conformità, collegati al lotto e all'operazione.
Gestione della produzione
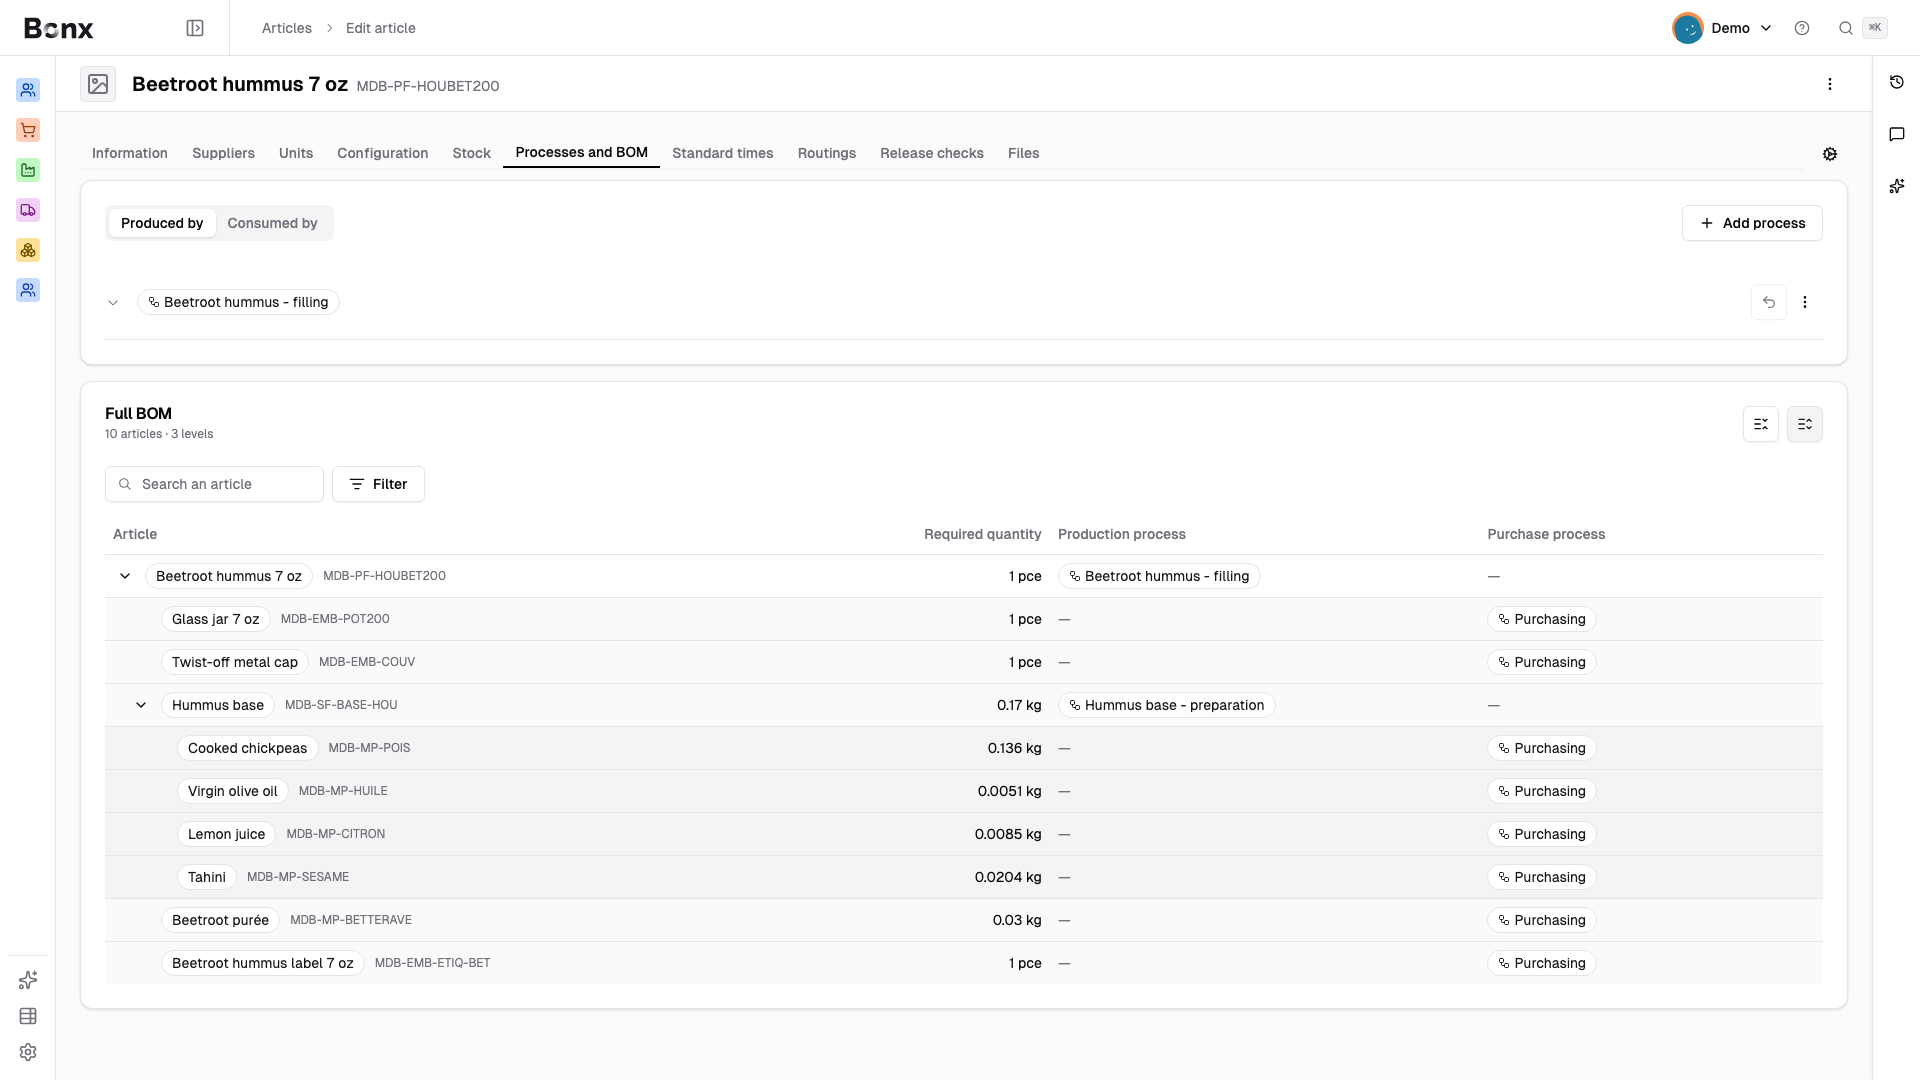
Bonx riprende in ogni ordine la distinta base dell'articolo e il suo ciclo, suddiviso in fasi, con il centro di lavoro e il tempo standard di ciascuna. Produci su magazzino, su commessa o in conto lavoro.
Componenti, quantità e unità di misura. Un componente può essere sostituito per un solo ordine.
Ogni fase ha il suo centro di lavoro, il suo tempo standard, i suoi controlli e i movimenti di magazzino che genera.
Una quantità prodotta in più volte si dichiara parte per parte, e più postazioni possono lavorare sullo stesso ordine.
Gestione della produzione
Bonx assegna ogni operazione a un centro di lavoro compatibile, nei limiti della sua capacità, tenendo conto delle priorità, delle date di consegna e dei tempi di cambio formato.
Capacità, orari di apertura e fasce bloccate, centro per centro.
Trascina un'operazione o modificane la durata. L'operatore dichiara il suo lavoro dalla pianificazione.
Scrivi una regola specifica e l'IA la traduce in un vincolo per il motore.
Romain Adamowicz
CEO di SomethingAdded
Marjolaine Nantillet
Founder di L’Atelier du Ferment
David Nicolas
Founder di Féroce
Romaric Duretz
Direttore di stabilimento presso La Maillecotech
Contattaci
Il software di gestione della produzione prepara e segue la produzione: ordini di produzione, distinte base, cicli di lavoro. Il MES (manufacturing execution system) governa l’esecuzione in reparto: istruzioni in postazione, dichiarazioni, controlli. L’ERP copre anche vendite, acquisti, magazzino e fatturazione. Bonx riunisce i tre sugli stessi dati.
Sì. Bonx copre l’esecuzione in reparto: istruzioni in postazione, dichiarazioni in tempo reale, controlli qualità sulle fasi, tracciabilità dei lotti e scambi con le macchine. Non c’è un MES separato da sincronizzare con l’ERP.
Sì. Su magazzino, il calcolo dei fabbisogni propone gli ordini da lanciare. Su commessa, l’ordine di produzione parte dall’ordine cliente e resta collegato a esso. In conto lavoro, il materiale fornito dal cliente segue il proprio lotto.
Lettori di codici a barre, PDA industriali, smartphone e tablet, bilance e stampanti di etichette. L’operatore scansiona lotti e ordini, pesa durante il prelievo e stampa le etichette da Bonx.
Sì, in OPC UA, TCP/IP, seriale (RS-232, RS-485) o MQTT, tramite un relay installato nel tuo stabilimento. Gli scambi con Bonx sono cifrati e firmati, e i dati delle macchine vengono registrati sul lotto e sulla fase interessati.
Inizia dagli ordini di produzione e dalle dichiarazioni su tablet o smartphone, su una linea o un reparto. Gli operatori dichiarano in postazione, magazzino e avanzamento si aggiornano, poi aggiungi i controlli qualità, le istruzioni in postazione e le macchine.
Il calcolo dei fabbisogni propone gli ordini da lanciare a partire da ordini e previsioni, poi la schedulazione li assegna ai centri di lavoro in base alla loro capacità. Vedi la pianificazione della produzione e l’agente IA di pianificazione.