Cos'è il punto di riordino e come si smette di calcolarlo manualmente?

Il punto di riordino è il livello di stock che segnala a un team quando riapprovvigionare un articolo. Se le scorte scendono a quel livello o al di sotto, l'azienda deve emettere un ordine d'acquisto, avviare la produzione o intraprendere un'altra azione di riapprovvigionamento prima che l'articolo si esaurisca.
La formula di base è semplice:
Punto di riordino = Domanda durante il lead time + scorta di sicurezza
La parte difficile non è il calcolo, ma mantenere gli input abbastanza aggiornati perché la regola protegga davvero la produzione, gli acquisti e le promesse ai clienti.
Questo articolo spiega come calcolare il punto di riordino, cosa conta come stock utilizzabile in produzione, perché i calcoli manuali si inceppano e cosa cambia quando il tuo sistema ERP (enterprise resource planning) dispone in tempo reale di stock attuale, tempi di consegna, segnali di domanda, regole dei fornitori e vincoli di produzione.
Il punto di riordino può applicarsi a materie prime, componenti, imballaggi, semilavorati o prodotti finiti. È più rilevante quando un articolo ha una domanda regolare, un lead time di riapprovvigionamento significativo e conseguenze reali se non è disponibile quando la produzione o un ordine cliente ne ha bisogno.
L'obiettivo non è riordinare quando lo scaffale è vuoto, ma farlo in anticipo sufficiente affinché le nuove forniture arrivino prima che il consumo normale e l'incertezza causino una rottura di stock. Una buona soglia di attivazione risponde a una domanda pratica: se continuiamo a consumare questo articolo mentre aspettiamo il prossimo riapprovvigionamento, a quanto può scendere la giacenza disponibile prima di dover agire?
La formula del punto di riordino è:
Punto di riordino = (Domanda media giornaliera x lead time in giorni) + scorta di sicurezza
Ecco un esempio semplice.
Un produttore utilizza 40 unità di un componente al giorno. Il fornitore di solito impiega 12 giorni per consegnare. Il team mantiene 150 unità di scorta di sicurezza.
Il calcolo è:
(40 x 12) + 150 = 630
Questo significa che il team deve riordinare quando la giacenza disponibile raggiunge 630 unità.
La prima parte della formula copre il consumo atteso mentre l'azienda attende la fornitura. La scorta di sicurezza copre l'incertezza: picchi di domanda, ritardi dei fornitori, scarti di produzione, blocchi qualità o altri imprevisti operativi.
Se vuoi approfondire il calcolo della scorta di sicurezza, lo abbiamo trattato separatamente in questa guida pratica alla scorta di sicurezza. Per la gestione del riapprovvigionamento, ciò che conta è la relazione tra i due valori. La scorta di sicurezza protegge l'azienda dall'incertezza; il punto di riordino trasforma quel cuscinetto in una regola operativa.
Prima che un team automatizzi i punti di riordino, deve decidere quale stock conta per la soglia. Contare solo la quantità fisica è di solito troppo approssimativo per la produzione. L'ERP può mostrare 1.000 unità, ma la vera decisione di riapprovvigionamento dipende da quante di quelle unità sono disponibili, riservate, bloccate, scadute, in quarantena, in transito, allocate a un cliente o nel posto sbagliato.
Un lotto può essere fisicamente presente ma non disponibile perché la qualità lo ha bloccato. Lo stock può essere in magazzino ma riservato per un altro ordine. Un pallet può esistere ma essere troppo vicino alla scadenza per un cliente. Un componente può essere in transito, atteso per domani, e non ancora sicuro da contare per un ordine di produzione in scadenza questo pomeriggio.
Come minimo, il calcolo deve distinguere:
Questo rispecchia il problema FIFO e LIFO nell'inventario manifatturiero. Il metodo contabile conta, ma l'operazione deve anche sapere quale lotto può muoversi, quale lotto è idoneo, quale materiale è bloccato e quale stock non deve essere toccato. Abbiamo trattato questa distinzione in la guida manifatturiera a FIFO e LIFO.
La formula aiuta solo se "stock" significa lo stock che l'azienda può usare per la domanda che sta cercando di proteggere.
La formula non fallisce perché il calcolo è difficile. Fallisce perché gli input si deteriorano. La domanda cambia quando le vendite accelerano, le previsioni si spostano, gli ordini cliente vengono anticipati o un nuovo canale inizia a consumare più stock del previsto. I lead time dei fornitori cambiano quando un fornitore è sovraccarico, le quantità minime d'ordine si modificano, il trasporto si allunga o il buyer cambia fornitore. La giacenza disponibile cambia quando l'inventario è riservato per un altro ordine, bloccato dalla qualità, consumato dalla produzione, reso, scartato, spostato, contato o corretto.
Ognuno di questi cambiamenti dovrebbe influenzare la decisione di riordino. In molte aziende, non è così.
Il buyer rivede ancora lo stesso export ogni lunedì. Il pianificatore si fida ancora di un lead time inserito sei mesi fa. Il magazzino corregge lo stock dopo un inventario, ma il file di riapprovvigionamento non si aggiorna finché qualcuno non lo aggiorna manualmente. La produzione consuma più materiale del previsto, ma gli acquisti vengono a sapere della carenza solo quando qualcuno chiede dov'è il componente.
La gestione manuale di solito inizia con buone intenzioni. Un foglio di calcolo dà al team una regola, un riferimento condiviso e un modo per smettere di decidere a intuito. Poi l'azienda supera il ritmo di revisione e i problemi diventano familiari:
Niente di tutto questo significa che il team non è attento: significa semplicemente che l'azienda sta chiedendo alle persone di mantenere una regola operativa in vita dentro dati statici.
E purtroppo, più grande è il catalogo articoli, peggiore è il problema. Dieci soglie di attivazione possono essere riviste da un buyer attento, ma centinaia o migliaia diventano un'attività di manutenzione permanente, e il team inizia a scegliere tra due opzioni sbagliate: aggiornare continuamente i parametri oppure accettare che alcuni siano errati.
C'è anche un problema di tempistica. Un foglio di calcolo di solito dice al team cosa avrebbe dovuto essere ordinato dopo che il rischio è già emerso. Un sistema migliore dovrebbe avvisare i buyer prima che il ritardo del fornitore, la rottura di stock o l'interruzione della produzione si manifestino a valle.
È la stessa lezione dietro l'OTIF dei fornitori. La versione utile della metrica non è il report dopo che un fornitore manca l'obiettivo, ma il sistema di allerta precoce che mostra quale riga di ordine d'acquisto, ordine di produzione, materiale e promessa al cliente sono a rischio prima che il mancato avvenga. Il punto di riordino dovrebbe funzionare allo stesso modo: la soglia è il punto in cui il sistema deve avviare la prossima azione di riapprovvigionamento quando c'è ancora tempo.
Il punto di riordino dice quando riapprovvigionare, la quantità di riordino dice quanto riapprovvigionare. Questa distinzione è importante perché la soglia da sola non decide l'ordine d'acquisto o la quantità di produzione. Una volta che lo stock raggiunge quel livello, il team deve ancora considerare quantità minime d'ordine, sconti volume del fornitore, dimensioni dei container, lotti di produzione, durata di conservazione, spazio di stoccaggio, capitale circolante e domanda futura attesa.
Per un componente stabile, l'azienda può riordinare una quantità fissa ogni volta. Per un prodotto finito stagionale, può riapprovvigionare quanto basta per coprire una finestra di previsione. Per un ingrediente deperibile, può deliberatamente ordinare meno della quantità economica perché il rischio di scadenza conta più del prezzo unitario.
È qui che il lavoro manuale rientra dalla finestra. Il foglio di calcolo può dire a un buyer di riordinare, ma il buyer deve ancora verificare domanda, stato delle scorte, ordini d'acquisto aperti, vincoli del fornitore e fabbisogni di produzione prima di agire. Se queste verifiche avvengono in strumenti diversi, il riordino automatico diventa un rischio invece di un aiuto.
In altre parole, la soglia dice "agisci ora", ma il buyer deve ancora decidere se emettere un ordine d'acquisto standard, suddividere l'ordine, cambiare fornitore, ordinare una quantità maggiore per rispettare il minimo, ridurre la quantità perché la durata di conservazione è stretta, o chiedere alla pianificazione se la produzione dovrebbe risequenziare. Il sistema dovrebbe supportare quella decisione invece di lanciare solo un avviso.
In produzione, l'inventario non scende semplicemente finché qualcuno non ordina di più. Cambia perché accadono eventi operativi. Un ordine cliente riserva prodotti finiti, un ordine di produzione consuma componenti, un blocco qualità rende lo stock fisico non disponibile, un inventario ciclico corregge una varianza, una dichiarazione di scarto di produzione modifica il fabbisogno reale di materiale. Ogni evento può cambiare se un articolo ha raggiunto il suo punto di riordino.
Per questo le revisioni periodiche sono fragili. Se il calcolo viene eseguito solo una volta alla settimana, l'azienda può passare diversi giorni ad agire sulla base di una fotografia errata. Se viene eseguito ogni notte ma ignora lo stato qualità, le prenotazioni, le conferme dei fornitori o il consumo di produzione, è comunque solo una versione più rapida della stessa regola debole.
La versione migliore è guidata dagli eventi. Quando lo stock si muove, la domanda cambia, la qualità blocca un materiale, un fornitore aggiorna una data o la produzione consuma più del previsto, il sistema deve rivalutare la copertura e decidere se è necessaria un'azione di riapprovvigionamento.
Questo non significa che ogni cambiamento genera un ordine d'acquisto. Significa che il sistema mantiene la regola vicina al lavoro che la modifica.
Il riordino automatico non significa lasciare che il software acquisti alla cieca, il che sarebbe ovviamente rischioso. Significa invece che il sistema può preparare o avviare il lavoro di riapprovvigionamento di routine all'interno di regole approvate dal team, e poi chiedere la validazione umana quando la decisione comporta rischi.
Per essere utile, il riordino automatico necessita di più di un'anagrafica articoli e un numero di stock. Il sistema deve conoscere:
Quando questi input vivono insieme, la soglia di riapprovvigionamento smette di essere un parametro che qualcuno rivede dopo i fatti e diventa una regola operativa che il sistema monitora in continuo.
Cambia anche il lavoro del buyer. Invece di ricostruire lo stesso calcolo, verificare gli stessi export di stock e rincorrere gli stessi aggiornamenti dei fornitori, il buyer rivede le eccezioni: un ritardo del fornitore, un picco di domanda, un ordine proposto che viola una regola di quantità minima, o una carenza di materiale che minaccia una promessa al cliente.
Bonx è un ERP manifatturiero AI-native che connette gestione degli ordini, inventario, acquisti e gestione dei fornitori, pianificazione, produzione, qualità, tracciabilità e logistica in un unico sistema operativo. Per la gestione del punto di riordino, questo significa che il sistema può agire sul contesto operativo attuale invece di aspettare che qualcuno ricostruisca il calcolo in un file.
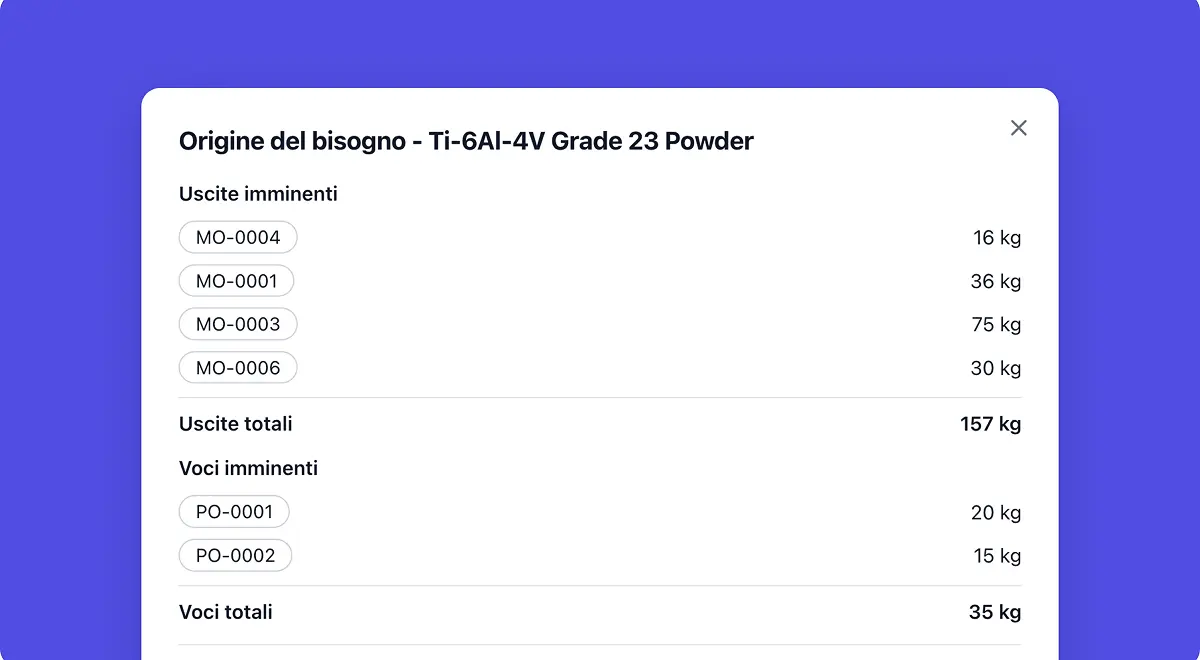
Bonx inventory intelligence monitora i movimenti di stock e la domanda, valuta il rischio di copertura e instrada le raccomandazioni di riapprovvigionamento per la validazione o l'adeguamento. Questo dà ai team un modo migliore di gestire queste regole perché rimangono vicine agli eventi che le modificano: prenotazioni, consumo, ritardi dei fornitori, variazioni di domanda e stato qualità.
La parte degli acquisti è altrettanto importante. Bonx procurement control porta il lavoro di acquisto nello stesso flusso operativo, così le azioni di approvvigionamento possono essere preparate su base di stock, domanda, fornitori e contesto produttivo reale, anziché sulla ricostruzione manuale del buyer.
Il produttore alimentare L'Atelier du Ferment ha connesso produzione, acquisti, durata di conservazione, capacità di stoccaggio a freddo e tracciabilità dei lotti con Bonx. Bonx genera ordini di produzione e raccomandazioni di approvvigionamento sulla base di vendite, durata di conservazione e capacità di stoccaggio a freddo, e garantisce la tracciabilità su oltre 100.000 bottiglie.
Questa è la differenza tra un sistema di registrazione e un sistema d'azione. Un sistema di registrazione archivia il punto di riordino. Un sistema d'azione monitora le condizioni attorno a esso, prepara il passo successivo di riapprovvigionamento e coinvolge le persone quando serve il giudizio.
In pratica, questo significa che la soglia non è più isolata dal resto dell'operazione. Un segnale di scorta bassa può essere valutato rispetto alla domanda di produzione, alle promesse ai clienti, agli ordini d'acquisto aperti, alle regole dei fornitori, allo stato qualità, alla durata di conservazione e ai vincoli di stoccaggio prima che il sistema prepari l'azione successiva.
Il punto di riordino è il livello di inventario che attiva il riapprovvigionamento. Quando lo stock scende a quel livello o al di sotto, l'azienda deve emettere un ordine d'acquisto, avviare la produzione o intraprendere un'altra azione di riapprovvigionamento prima che l'articolo si esaurisca.
La formula base del punto di riordino è: punto di riordino = domanda durante il lead time + scorta di sicurezza. Una versione comune è: punto di riordino = (domanda media giornaliera x lead time in giorni) + scorta di sicurezza.
Se un produttore utilizza 40 unità al giorno, il lead time del fornitore è di 12 giorni e la scorta di sicurezza è di 150 unità, il punto di riordino è (40 x 12) + 150 = 630 unità. Il team deve riordinare quando la giacenza disponibile raggiunge 630 unità.
La scorta di sicurezza è un inventario aggiuntivo mantenuto per proteggersi dall'incertezza. Il punto di riordino è il livello di stock che dice al team quando riapprovvigionare. La scorta di sicurezza fa parte della formula del punto di riordino, ma i due termini non significano la stessa cosa.
Il punto di riordino dice quando riapprovvigionare. La quantità di riordino dice quanto riapprovvigionare. Dopo che un articolo raggiunge il suo punto di riordino, il team deve ancora decidere la quantità in base alle regole del fornitore, alle dimensioni dei lotti, allo spazio di stoccaggio, alla durata di conservazione, al capitale circolante e alla domanda attesa.
Sì. Un ERP manifatturiero o un sistema di inventario in tempo reale può calcolare il punto di riordino automaticamente quando dispone di domanda attuale, stato dell'inventario, lead time dei fornitori, regole di scorta di sicurezza e dati di riapprovvigionamento aperti. La formula rimane la stessa, ma gli input restano più vicini alla realtà operativa.
Bonx è un ERP manifatturiero AI-native che connette inventario, acquisti, pianificazione, produzione, qualità, tracciabilità e logistica. Con Bonx inventory intelligence e Bonx procurement control, i team possono monitorare stock e domanda, valutare il rischio di copertura e preparare azioni di riapprovvigionamento per la validazione o l'adeguamento.

Contattaci
Anche noi. Ecco perché abbiamo creato Bonx, l'ERP per la produzione nativo per l'IA.