Qu'est-ce que le point de commande et comment arrêter de le calculer manuellement ?

Le point de commande est le niveau de stock qui indique à une équipe quand réapprovisionner un article. Quand le stock atteint ou passe sous ce seuil, l'entreprise doit émettre un bon de commande, lancer la production ou déclencher une autre action de réapprovisionnement avant que l'article ne vienne à manquer.
La formule de base est simple :
Point de commande = Demande pendant le délai d'approvisionnement + stock de sécurité
La difficulté ne vient pas du calcul, mais de la mise à jour régulière des données pour que la règle protège réellement la production, les achats et les engagements clients.
Cet article explique comment calculer le point de commande, ce qui compte comme stock utilisable en production industrielle, pourquoi les calculs manuels atteignent leurs limites, et ce qui change quand votre ERP (enterprise resource planning) dispose en temps réel du stock actuel, des délais d'approvisionnement, des signaux de demande, des règles fournisseurs et des contraintes de production.
Le point de commande peut s'appliquer aux matières premières, aux composants, aux emballages, aux semi-finis ou aux produits finis. Il est le plus utile quand un article présente une demande régulière, un délai d'approvisionnement significatif et des conséquences réelles s'il n'est pas disponible au moment où la production ou une commande client en a besoin.
L'objectif n'est pas de commander quand les rayonnages sont vides, mais suffisamment tôt pour que les nouvelles livraisons arrivent avant que la consommation normale et l'incertitude ne provoquent une rupture de stock. Un bon seuil de déclenchement répond à une question concrète : si nous continuons à consommer cet article en attendant le prochain réapprovisionnement, à quel niveau le stock disponible peut-il descendre avant qu'il faille agir ?
La formule du point de commande s'écrit :
Point de commande = (Demande journalière moyenne x délai d'approvisionnement en jours) + stock de sécurité
Voici un exemple simple.
Un fabricant utilise 40 unités d'un composant par jour. Le fournisseur met généralement 12 jours pour livrer. L'équipe maintient 150 unités de stock de sécurité.
Le calcul donne :
(40 x 12) + 150 = 630
L'équipe doit donc passer commande quand le stock disponible atteint 630 unités.
La première partie de la formule couvre la consommation attendue pendant l'attente de la livraison. Le stock de sécurité couvre l'incertitude : pics de demande, retards fournisseurs, rebuts de production, blocages qualité ou autres imprévus opérationnels.
Pour approfondir le calcul du stock de sécurité, nous l'avons traité séparément dans ce guide pratique sur le stock de sécurité. Pour le pilotage du réapprovisionnement, l'essentiel est la relation entre les deux chiffres. Le stock de sécurité protège l'entreprise contre l'incertitude ; le point de commande transforme ce coussin en règle opérationnelle.
Avant d'automatiser les points de commande, une équipe doit décider quel stock entre dans le calcul du seuil. Compter uniquement la quantité physique est généralement trop approximatif pour l'industrie. L'ERP peut afficher 1 000 unités, mais la vraie décision de réapprovisionnement dépend du nombre d'unités disponibles, réservées, bloquées, périmées, en quarantaine, en transit, allouées à un client ou stockées au mauvais endroit.
Un lot peut être physiquement présent mais indisponible parce que la qualité l'a bloqué. Du stock peut se trouver dans l'entrepôt mais être réservé pour une autre commande. Une palette peut exister mais être trop proche de sa date de péremption pour un client. Un composant peut être en transit, attendu le lendemain, et ne pas encore pouvoir être compté pour un ordre de fabrication prévu dans l'après-midi.
Le calcul doit au minimum distinguer :
Cela rejoint la problématique FIFO et LIFO dans les stocks industriels. La méthode comptable compte, mais l'exploitation doit aussi savoir quel lot peut bouger, quel lot est éligible, quel matériau est bloqué et quel stock ne doit pas être touché. Nous avons traité cette distinction dans le guide industriel sur le FIFO et le LIFO.
La formule n'est utile que si « stock » désigne le stock que l'entreprise peut utiliser pour répondre à la demande qu'elle cherche à protéger.
La formule n'échoue pas parce que le calcul est difficile. Elle échoue parce que les données dérivent. La demande évolue quand les ventes s'accélèrent, que les prévisions bougent, que des commandes clients sont avancées ou qu'un nouveau canal consomme plus de stock que prévu. Les délais fournisseurs changent quand un prestataire est saturé, que les quantités minimales de commande évoluent, que le transport s'allonge ou que l'acheteur change de fournisseur. Le stock disponible se modifie quand des articles sont réservés pour une autre commande, bloqués par la qualité, consommés en production, retournés, mis au rebut, déplacés, inventoriés ou corrigés.
Chacun de ces changements devrait influer sur la décision de réapprovisionnement. Dans beaucoup d'entreprises, ce n'est pas le cas.
L'acheteur consulte encore le même export chaque lundi. Le planificateur se fie encore à un délai saisi il y a six mois. L'entrepôt corrige le stock après un inventaire, mais le fichier de réapprovisionnement ne se met à jour que quand quelqu'un l'actualise manuellement. La production consomme plus de matière que prévu, mais les achats ne découvrent la pénurie que quand quelqu'un demande où se trouve le composant.
La gestion manuelle commence généralement avec de bonnes intentions. Un tableur donne à l'équipe une règle, une référence partagée et un moyen de se passer des décisions au jugé. Puis l'entreprise dépasse le rythme de révision, et les difficultés deviennent familières :
Cela ne signifie pas que l'équipe est négligente : cela signifie simplement que l'entreprise demande à des personnes de maintenir une règle opérationnelle en vie dans des données figées.
Et malheureusement, plus le catalogue articles est grand, plus le problème s'aggrave. Dix seuils de déclenchement peuvent être revus par un acheteur attentif, mais des centaines ou des milliers deviennent une tâche de maintenance permanente. L'équipe se retrouve à choisir entre deux mauvaises options : mettre à jour les paramètres en continu, ou accepter que certains soient erronés.
Il y a aussi un problème de délai de réaction. Un tableur indique généralement ce qui aurait dû être commandé après que le risque s'est déjà concrétisé. Un meilleur système devrait alerter les acheteurs avant que le retard fournisseur, la rupture de stock ou l'interruption de production ne se manifestent en aval.
C'est la même leçon que celle de l'OTIF fournisseurs. La version utile de cette métrique n'est pas le bilan après qu'un fournisseur a failli, mais le système d'alerte précoce qui montre quelle ligne de bon de commande, quel ordre de fabrication, quel matériau et quelle promesse client sont en danger avant que la défaillance ne survienne. Le point de commande devrait fonctionner de la même façon : le seuil est le moment où le système doit déclencher la prochaine action de réapprovisionnement pendant qu'il est encore temps.
Le point de commande indique quand réapprovisionner, la quantité de commande indique combien réapprovisionner. Cette distinction est importante car le seuil seul ne détermine pas le bon de commande ni la quantité à produire. Une fois que le stock atteint ce niveau, l'équipe doit encore tenir compte des quantités minimales de commande, des remises fournisseurs, des tailles de conteneur, des tailles de lot de production, des DLC, de la capacité de stockage, du fonds de roulement et de la demande future attendue.
Pour un composant stable, l'entreprise peut réapprovisionner une quantité fixe à chaque fois. Pour un produit fini saisonnier, elle peut couvrir une période de prévision. Pour un ingrédient périssable, elle peut délibérément commander moins que la quantité économique parce que le risque de péremption compte plus que le prix unitaire.
C'est là que le travail manuel réapparaît. Le tableur peut indiquer à un acheteur de commander, mais l'acheteur doit encore vérifier la demande, l'état du stock, les bons de commande ouverts, les contraintes fournisseurs et les besoins de production avant d'agir. Si ces vérifications se font dans des outils différents, la commande automatique devient risquée plutôt qu'utile..
Autrement dit, le seuil signale qu'il faut agir, mais l'acheteur doit encore décider s'il émet un bon de commande standard, fractionne la commande, change de fournisseur, commande une quantité plus importante pour respecter le minimum, réduit la quantité parce que la DLC est serrée, ou demande au planning si la production doit être reséquencée. Le système devrait aider à prendre cette décision plutôt que de simplement lever une alerte.
En production industrielle, les stocks ne font pas que diminuer jusqu'à ce que quelqu'un commande. Ils évoluent parce que des événements opérationnels surviennent. Une commande client réserve des produits finis, un ordre de fabrication consomme des composants, un blocage qualité rend du stock physiquement indisponible, un inventaire tournant corrige un écart, une déclaration de rebuts de production modifie le besoin réel en matière. Chaque événement peut faire évoluer la situation d'un article par rapport à son point de commande.
C'est pourquoi les révisions périodiques sont fragiles. Si le calcul ne s'exécute qu'une fois par semaine, l'entreprise peut passer plusieurs jours à agir sur une image erronée. S'il tourne chaque nuit mais ignore le statut qualité, les réservations, les confirmations fournisseurs ou la consommation de production, ce n'est qu'une version plus rapide de la même règle défaillante.
La meilleure approche est pilotée par les événements. Quand le stock bouge, que la demande évolue, que la qualité bloque un matériau, qu'un fournisseur met à jour une date ou que la production consomme plus que prévu, le système doit réévaluer la couverture et décider si une action de réapprovisionnement est nécessaire.
Cela ne signifie pas que chaque changement génère un bon de commande. Cela signifie que le système maintient la règle au plus près du travail qui la fait évoluer.
Le réapprovisionnement automatique ne signifie pas laisser le logiciel acheter sans règles, ce qui serait évidemment risqué. Cela signifie que le système peut préparer ou déclencher le travail de réapprovisionnement de routine dans le cadre de règles validées par l'équipe, puis solliciter une validation humaine quand la décision comporte un risque.
Pour être utile, le réapprovisionnement automatique a besoin de plus qu'un référentiel articles et un chiffre de stock. Le système doit connaître :
Quand ces données sont réunies, le seuil de réapprovisionnement cesse d'être un paramètre que quelqu'un révise après coup et devient une règle opérationnelle que le système surveille en continu.
Le travail de l'acheteur évolue aussi. Plutôt que de reconstruire le même calcul, de consulter les mêmes exports de stock et de courir après les mêmes mises à jour fournisseurs, l'acheteur traite les exceptions : un retard fournisseur, un pic de demande, une commande proposée qui enfreint une règle de quantité minimale, ou une pénurie de matière qui menace une promesse client.
Bonx est un ERP industriel natif IA qui connecte la gestion des commandes, les stocks, les achats et la gestion des fournisseurs, la planification, la production, la qualité, la traçabilité et la logistique dans un seul système opérationnel. Pour la gestion du point de commande, cela signifie que le système peut agir sur le contexte opérationnel en cours plutôt que d'attendre que quelqu'un reconstruise le calcul dans un fichier.
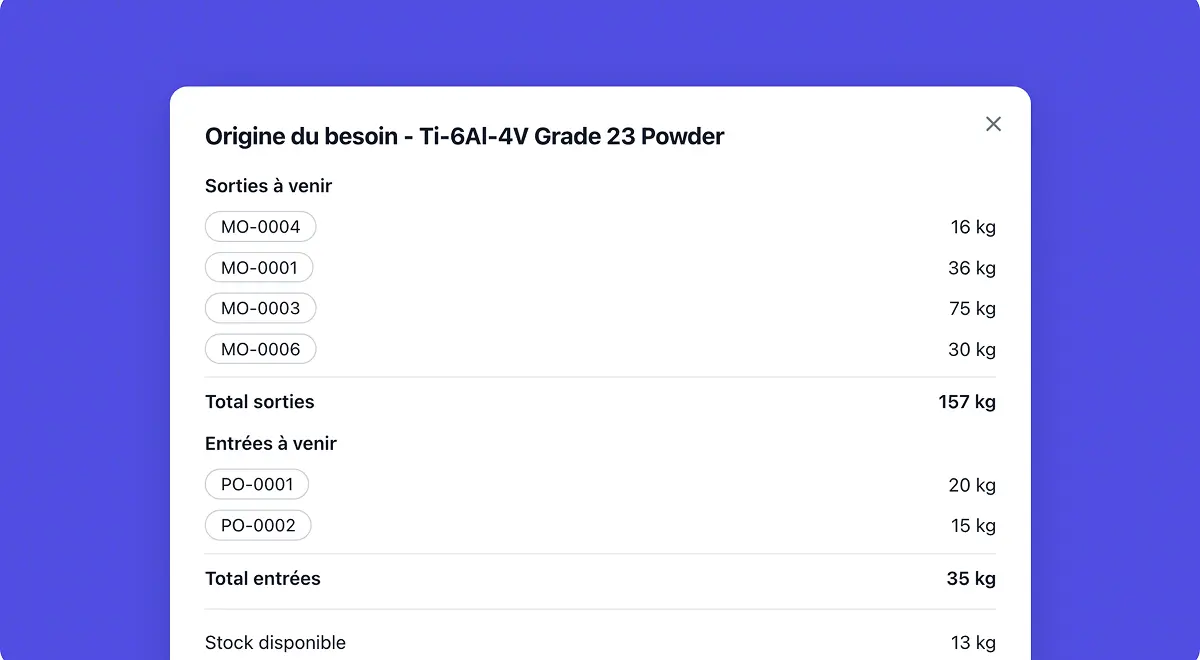
Bonx inventory intelligence surveille les mouvements de stock et la demande, évalue le risque de couverture et achemine les recommandations de réapprovisionnement pour validation ou ajustement. Les équipes disposent ainsi d'un meilleur moyen de gérer ces règles, car elles restent proches des événements qui les font évoluer : réservations, consommation, retards fournisseurs, variations de demande et statut qualité.
Le volet achats est tout aussi important. Bonx procurement control intègre le travail d'achat dans le même flux opérationnel, de sorte que les actions d'approvisionnement peuvent être préparées à partir du stock, de la demande, des fournisseurs et du contexte de production réels, plutôt que d'une reconstruction manuelle par l'acheteur.
Le fabricant alimentaire L'Atelier du Ferment a connecté production, achats, DLC, capacité d'entrepôt frigorifique et traçabilité par lot avec Bonx. Bonx aide l'équipe à générer des ordres de fabrication et des suggestions d'approvisionnement basés sur les ventes, les DLC et la capacité frigorifique, tout en assurant la traçabilité sur plus de 100 000 bouteilles.
C'est la différence entre un outil qui enregistre et un outil qui agit. Un outil qui enregistre conserve le point de commande. Un outil qui agit surveille les conditions autour de lui, prépare la prochaine étape de réapprovisionnement et fait intervenir les équipes quand le jugement est nécessaire.
En pratique, cela signifie que le seuil n'est plus isolé du reste des opérations. Un signal de stock bas peut être évalué au regard de la demande de production, des promesses clients, des bons de commande ouverts, des règles fournisseurs, du statut qualité, des DLC et des contraintes de stockage avant que le système prépare l'action suivante.
Le point de commande est le niveau de stock qui déclenche le réapprovisionnement. Quand le stock atteint ou descend sous ce seuil, l'entreprise doit émettre un bon de commande, lancer la production ou déclencher une autre action de réapprovisionnement avant que l'article ne vienne à manquer.
La formule de base du point de commande est : point de commande = demande pendant le délai d'approvisionnement + stock de sécurité. Une version courante est : point de commande = (demande journalière moyenne x délai d'approvisionnement en jours) + stock de sécurité.
Si un fabricant utilise 40 unités par jour, que le délai fournisseur est de 12 jours et que le stock de sécurité est de 150 unités, le point de commande est (40 x 12) + 150 = 630 unités. L'équipe doit passer commande quand le stock disponible atteint 630 unités.
Le stock de sécurité est un stock supplémentaire maintenu pour se prémunir contre l'incertitude. Le point de commande est le niveau de stock qui indique à l'équipe quand réapprovisionner. Le stock de sécurité fait partie de la formule du point de commande, mais les deux termes ne désignent pas la même chose.
Le point de commande indique quand réapprovisionner. La quantité de commande indique combien réapprovisionner. Quand un article atteint son point de commande, l'équipe doit encore déterminer la quantité en fonction des règles fournisseurs, des tailles de lot, de la capacité de stockage, des DLC, du fonds de roulement et de la demande attendue.
Oui. Un ERP industriel ou un système de gestion des stocks en temps réel peut calculer le point de commande automatiquement dès lors qu'il dispose de la demande actuelle, du statut des stocks, des délais fournisseurs, des règles de stock de sécurité et des données de réapprovisionnement en cours. La formule reste la même, mais les données restent plus proches de la réalité opérationnelle.
Bonx est un ERP industriel natif IA qui connecte les stocks, les achats, la planification, la production, la qualité, la traçabilité et la logistique. Avec Bonx inventory intelligence et Bonx procurement control, les équipes peuvent surveiller les stocks et la demande, évaluer le risque de couverture et préparer des actions de réapprovisionnement pour validation ou ajustement.

Contactez-nous
Nous aussi. C'est pourquoi nous avons créé Bonx, l'ERP industriel natif de l'IA.